Паровой пластинчатый теплообменник от ведущих производителей
2026-09-11
- Паровой пластинчатый теплообменник от ведущих производителей: критерии выбора и технические нюансы
- Конструкция и принцип работы: почему пластины важнее корпуса
- Технические характеристики: на что смотреть в спецификации
- Производственные мощности и контроль качества: гарантия долговечности
- Распространенные ошибки при эксплуатации и обслуживании
- Почему стоит выбирать китайских производителей с лицензией A2
- Часто задаваемые вопросы
- Заключение: инвестируйте в надежность
Паровой пластинчатый теплообменник от ведущих производителей: критерии выбора и технические нюансы
Выбор теплообменного оборудования для систем с использованием пара — это не просто покупка «железа», а инвестиция в стабильность всего технологического цикла. Паровой пластинчатый теплообменник от ведущих производителей должен обеспечивать максимальную эффективность конденсации при минимальных потерях давления. В нашей практике работы с нефтеперерабатывающими и химическими предприятиями мы неоднократно сталкивались с ситуацией, когда сэкономленные на этапе закупки 10-15% бюджета превращались в миллионные убытки из-за простоев и гидроударов.
Пар — агрессивная среда с высокой температурой и давлением. Ошибки в расчете площади теплообмена или выборе материала пластин приводят к быстрому выходу оборудования из строя. Ключевой параметр здесь — не только начальная стоимость, но и способность аппарата выдерживать термические удары. Мы видим, что многие поставщики предлагают стандартные решения, которые не учитывают специфику конкретного процесса. Это фундаментальная ошибка. Оборудование должно проектироваться под ваши параметры, а не наоборот.
В этой статье мы разберем, как отличить качественный аппарат от дешевого аналога, какие параметры действительно влияют на срок службы и почему наличие лицензии класса A2 является обязательным требованием для безопасной эксплуатации. Мы опираемся на реальный опыт реализации проектов для таких гигантов, как Sinopec и CNPC, где надежность стоит на первом месте.
Конструкция и принцип работы: почему пластины важнее корпуса
Пластинчатый теплообменник состоит из пакета тонких гофрированных пластин, стянутых между двумя плитами. Пар проходит по каналам, отдавая тепло нагреваемой среде (воде, маслу или технологической жидкости). Гофра на пластинах создает турбулентный поток, что критически важно для эффективной теплопередачи. Однако в случае с паром есть нюанс: конденсат должен быстро удаляться, иначе возникает эффект «запирания» пара, leading к гидроударам.
Мы рекомендуем обращать внимание на геометрию каналов. Для пара оптимальны каналы с увеличенным межпластинным расстоянием. Узкие каналы, эффективные для вода-вода, в паровых системах быстро забиваются накипью или создают избыточное противодавление. В нашей производственной базе, занимающей более 80 000 м², мы используем прецизионные станки для штамповки пластин, которые обеспечивают точность геометрии до микронов. Это позволяет гарантировать равномерное распределение потока и отсутствие «мертвых зон», где может скапливаться конденсат.
Материал пластин — второй критический фактор. Нержавеющая сталь AISI 316L является стандартом для большинства применений благодаря своей коррозионной стойкости. Однако, если в конденсате присутствуют хлориды или другие агрессивные примеси, требуется титан или специальные сплавы. ООО «Хубэй Цюаньхун Химическое Оборудование» проводит спектральный анализ каждой партии металла перед запуском в производство. Это исключает риск использования некондиционного сырья, который часто встречается у недобросовестных производителей.
Уплотнительные прокладки работают в экстремальных условиях. Температура пара может достигать 180-200°C. Обычный EPDM здесь не подойдет — он быстро деградирует. Мы используем прокладки из витона (FKM) или графитовые уплотнения для высокотемпературных режимов. Важно, чтобы конструкция позволяла легкую замену прокладок без специального инструмента. Двустороннее быстроразъемное соединительное устройство, которое мы внедряем в наши конструкции, сокращает время обслуживания на 40% по сравнению с традиционными болтовыми соединениями.
Технические характеристики: на что смотреть в спецификации
При запросе коммерческого предложения многие инженеры фокусируются только на тепловой мощности (кВт). Это ошибка. Для парового теплообменника критичны следующие параметры, которые часто упускаются из виду:
- Рабочее давление (МПа): Паровая сторона обычно работает под давлением 0.4–1.6 МПа. Аппарат должен иметь запас прочности минимум 1.5 раза от рабочего давления. Наличие лицензии на сосуды под давлением класса A2 подтверждает, что производитель имеет право и компетенцию изготавливать такое оборудование.
- Температурный график: Укажите не только температуру входа пара, но и температуру конденсата на выходе. Переохлаждение конденсата ниже точки насыщения может привести к вакуумированию и схлопыванию пластин.
- Потери давления: Для пара допустимые потери давления выше, чем для жидкостей, но они не должны превышать 0.1–0.2 бар на стороне пара, чтобы не снижать эффективность системы.
- Запас поверхности теплообмена: Мы рекомендуем закладывать запас 10-15% на загрязнение. Со временем на пластинах образуется накипь, и коэффициент теплопередачи падает. Запас позволит аппарату работать эффективно между чистками.
В таблице ниже приведены сравнительные характеристики типовых решений для разных отраслей:
| Параметр | Пищевая промышленность | Нефтегазовый сектор | Энергетика (ТЭЦ) |
|---|---|---|---|
| Материал пластин | AISI 316L, полировка Ra < 0.8 мкм | AISI 316L, Titanium Gr.1 | AISI 304, 316L |
| Тип прокладок | EPDM (пищевой допуск) | Viton (FKM), Graphite | NBR, EPDM High Temp |
| Давление (пар) | до 1.0 МПа | до 2.5 МПа | до 1.6 МПа |
| Требования к сертификации | ISO 9001, HACCP | ГОСТ, ASME, PED | ГОСТ, ISO 9001 |
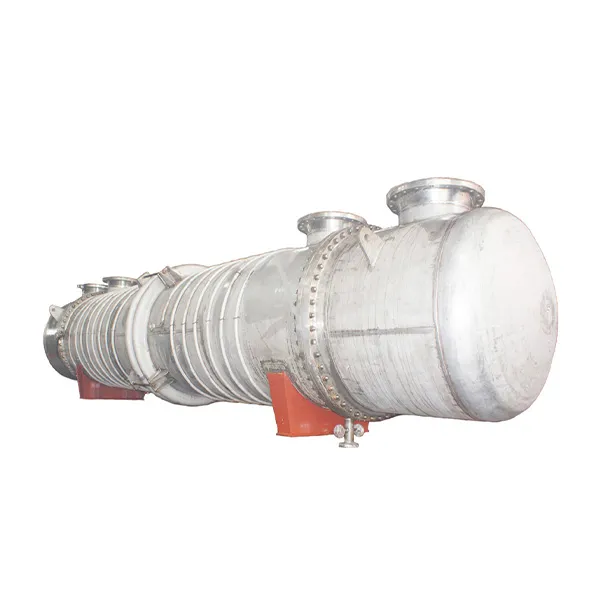
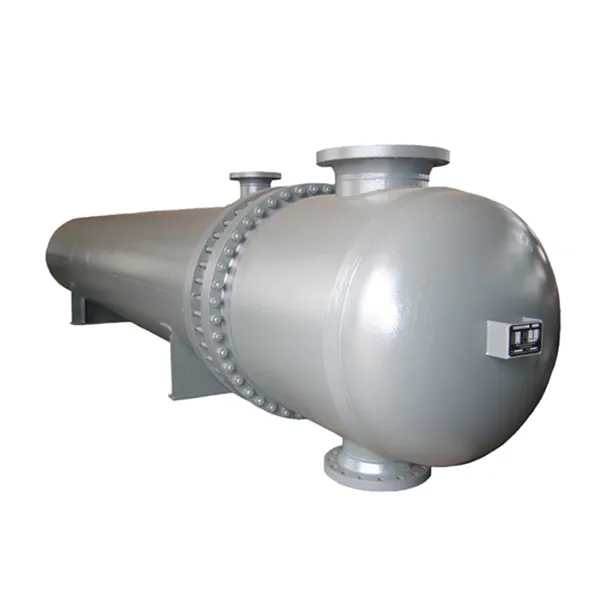
Обратите внимание: для нефтегазового сектора требования к материалам наиболее строгие. Здесь мы применяем наши разработки в области U-образных кожухотрубчатых теплообменников как альтернативу, если параметры пара выходят за рамки возможностей пластинчатых конструкций. Но в 85% случаев правильно подобранный пластинчатый аппарат справляется лучше благодаря компактности и высокому КПД.
Производственные мощности и контроль качества: гарантия долговечности
Качество теплообменника закладывается на этапе производства. Нельзя собрать надежный аппарат из кривых пластин или с некачественной сваркой. Производственная база ООО «Хубэй Цюаньхун Химическое Оборудование» оснащена роботизированными сварочными системами и автоматизированными линиями. Это обеспечивает стабильность геометрических параметров. Ручная сварка, которую часто используют мелкие цеха, дает нестабильный шов, который становится точкой напряжения и потенциальной утечки.
Мы осуществляем входной контроль всех материалов. Физико-химические и спектральные лаборатории проверяют состав металла на соответствие заявленным маркам. Одна из частых проблем на рынке — подмена стали 316L на более дешевую 304. Визуально их не отличить, но в среде с хлоридами 304 корродирует за несколько месяцев. Наши установки неразрушающего контроля позволяют выявить внутренние дефекты пластин до сборки аппарата.
Годовая производственная мощность предприятия превышает 560 миллионов юаней, что позволяет нам выполнять крупные заказы в сжатые сроки. Мы сотрудничаем более чем с 300 промышленными предприятиями, включая Китайскую национальную корпорацию по промышленному оборудованию. Этот опыт научил нас, что соблюдение сроков поставки так же важно, как и качество продукции. Простой завода из-за отсутствия теплообменника стоит дороже самого аппарата.
Система контроля качества охватывает все этапы — от резки листа до финальных гидравлических испытаний. Каждый аппарат проходит проверку на герметичность под давлением, превышающим рабочее в 1.5 раза. Только после получения протокола испытаний оборудование упаковывается и отправляется клиенту. Такой подход обеспечивает показатель качества продукции на уровне 100% и удовлетворенности клиентов — 98%.
Распространенные ошибки при эксплуатации и обслуживании
Даже самое лучшее оборудование можно вывести из строя неправильной эксплуатацией. В нашей практике было много случаев, когда клиенты жаловались на протечки через полгода работы, хотя при пуске все было идеально. Давайте разберем основные причины.
Гидроудары при пуске. Самая частая ошибка — быстрая подача пара в холодный теплообменник. Резкий перепад температур вызывает термический шок, а скопившийся конденсат превращается в снаряд, бьющий в пластины. Решение: Перед подачей пара необходимо полностью открыть дренажные клапаны для удаления конденсата и прогревать аппарат медленно, повышая давление постепенно.
Перетяжка болтов. При обслуживании персонал часто затягивает стяжные болты «со всей силы», считая, что это предотвратит протечки. На самом деле, это приводит к деформации пластин и выдавливанию прокладок. Решение: Затяжка должна производиться динамометрическим ключом согласно спецификации производителя, крест-накрест, с контролем расстояния между плитами.
Игнорирование фильтров. Пластинчатые теплообменники чувствительны к крупным частицам. Отсутствие фильтра на входе нагреваемой среды приводит к засорению узких каналов. Решение: Установка сетчатого фильтра с ячейкой не более 1-2 мм перед теплообменником обязательна.
Мы также сталкивались с проблемой кавитации на стороне конденсата, если давление в линии возврата слишком низкое. Это вызывает вибрацию и шум. Решение заключается в правильной обвязке и установке обратных клапанов.
Почему стоит выбирать китайских производителей с лицензией A2
Рынок теплообменного оборудования перенасыщен предложениями. Почему стоит рассматривать поставщиков из Китая, да еще и с конкретными лицензиями? Ответ кроется в соотношении цены, технологий и масштаба производства.
Китайские заводы, такие как наше предприятие в провинции Хубэй, интегрированы в глобальные цепочки поставок. Мы работаем по принципу EPC (под ключ), что означает не просто продажу «коробки», а разработку технологического пакета. Наши инженеры сотрудничают с Тяньцзиньским университетом и Университетом Цинхуа, внедряя передовые разработки в области гидродинамики и материаловедения.
Лицензия класса A2 на сосуды под давлением — это серьезный барьер входа. Ее получение требует соответствия строгим государственным стандартам, наличия квалифицированного персонала и современного оборудования. Это гарантия того, что производитель несет юридическую и техническую ответственность за безопасность своего изделия. Дешевые аналоги без таких лицензий часто изготавливаются в гаражных условиях, где о расчетах на прочность даже не слышали.
Кроме того, мы предлагаем гибкие условия по MOQ (минимальному объему заказа) и срокам поставки. Благодаря отлаженной логистике, мы доставляем оборудование в Россию и страны СНГ в сроки от 3 до 6 недель, в зависимости от сложности проекта. Техническая поддержка осуществляется на всех этапах: от шеф-монтажа до послепродажного обслуживания.
Часто задаваемые вопросы
Какой срок службы парового пластинчатого теплообменника?
При правильной эксплуатации и своевременном обслуживании срок службы составляет 15-20 лет. Прокладки требуют замены каждые 3-5 лет, в зависимости от температурного режима. Пластины из нержавеющей стали служат весь срок жизни аппарата, если нет агрессивной коррозии.
Можно ли использовать пластинчатый теплообменник для перегретого пара?
Да, но с ограничениями. Температура перегретого пара не должна превышать максимальную рабочую температуру прокладок (обычно 180-200°C для Viton). Если температура выше, требуется специальное исполнение с графитовыми прокладками или переход на кожухотрубчатые теплообменники.
Как рассчитать необходимую площадь теплообмена?
Расчет производится по формуле Q = k * A * ΔT, где Q — тепловая нагрузка, k — коэффициент теплопередачи, A — площадь, ΔT — логарифмическая разность температур. Однако вручную это делать сложно из-за зависимости k от скорости потока. Лучше отправить опросный лист производителю, который выполнит расчет в специализированном ПО (например, HTRI или SWEP PlateSelect).
Что делать, если теплообменник начал течь?
Немедленно остановите установку. Проверьте затяжку болтов. Если течь не устранилась подтяжкой, необходимо разобрать аппарат, осмотреть пластины на наличие трещин или коррозии, а также заменить прокладки. Не пытайтесь заварить пластины — это нарушит их геометрию и теплопередачу.
Заключение: инвестируйте в надежность
Паровой пластинчатый теплообменник — это сердце вашей системы теплоснабжения или технологического процесса. Экономия на качестве здесь недопустима. Выбирая партнера, обращайте внимание не только на цену, но и на производственные возможности, наличие сертификатов и опыт реализации похожих проектов.
ООО «Хубэй Цюаньхун Химическое Оборудование» предлагает комплексный подход: от аудита вашей системы до поставки готового к монтажу оборудования. Наши ключевые преимущества — современная инфраструктура, научно-техническое сотрудничество с ведущими вузами Китая и безупречная репутация среди таких заказчиков, как Sinopec и CNPC. Мы гарантируем соблюдение сроков, техническую поддержку и высокое качество продукции, подтвержденное стандартом ISO 9001.
Не рискуйте стабильностью вашего производства. Свяжитесь с нами сегодня для получения бесплатной консультации и расчета стоимости оборудования под ваши задачи. Наши инженеры готовы ответить на все вопросы и помочь вам выбрать оптимальное решение.
Паровой пластинчатый теплообменник от ведущих производителей — это выбор профессионалов, которые ценят надежность и эффективность.